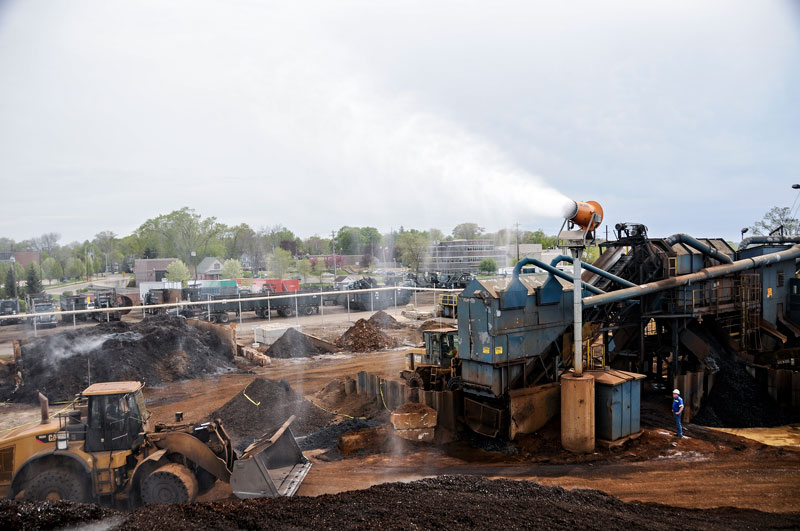
Un reciclador de chatarra pionero del Medio Oeste de Estados Unidos incorporó tecnología de neblina atomizada de alto rendimiento para la supresión de polvo en su predio de 11,7 ha (29 acres) en el centro de Holland, Míchigan, y colaboró con Dust Control Technology para desarrollar funciones de control remoto que antes no existían.
El control mejorado se adapta mejor a la distribución y al flujo de trabajo particulares de la instalación, y hace que el control de polvo sea aún más fácil y eficiente para los operadores que mueven material.
PADNOS reaprovecha materiales reciclables desde hace más de 100 años y atiende a clientes industriales y comerciales en todo Estados Unidos, además de consumidores en Míchigan y sus alrededores. Con 21 sedes, la empresa recibe una amplia variedad de materiales, entre ellos papel, plásticos y metales ferrosos y no ferrosos, como hierro, acero, acero inoxidable, cobre, aluminio y latón.
Ya en su cuarta generación de gestión familiar, la empresa busca aprovechar un siglo de experiencia en el manejo de chatarra, aplicando las mejores prácticas de la industria para lograr la máxima eficiencia y manteniendo el más alto nivel de responsabilidad ambiental. Como parte de esa filosofía, PADNOS desarrolla y perfecciona constantemente su manejo de material fugitivo, con el objetivo de evitar que escape cualquier polvo o derrame que puedan generar sus actividades. A fines de 2012, la empresa investigó equipos para reforzar su capacidad de supresión de polvo en áreas abiertas.
«El predio tiene unas 11,7 ha (29 acres)», explicó el director de Compras, Bruce Karger. «En esta instalación manejamos principalmente metales, como chatarra de plantas de estampado y de otras operaciones metalúrgicas, además de chatarra de recolectores de nuestros patios más pequeños», dijo. «La mayor parte llega en camión y se mueve con cargadores frontales y grúas».
Los cargadores alimentan una trituradora y una gran cizalla. Ambas tienen supresión de polvo integrada, pero el material que sale se seca con bastante rapidez, sobre todo cuando hace calor. La manipulación posterior del material triturado inevitablemente genera polvo, que puede desplazarse grandes distancias si no se controla. Como la instalación está rodeada de empresas y barrios, los directivos de la compañía quisieron tomar medidas preventivas para asegurarse de que el polvo no causara molestias a la comunidad vecina ni creara un riesgo en el lugar de trabajo.
En busca del diseño adecuado
Después de investigar a varios fabricantes y revisar sus opciones de equipos, PADNOS eligió un DustBoss® DB-60 para la supresión sobre tres centros de procesamiento, que en total abarcan unas 1,2 ha (3 acres). «Además del manejo básico de material, las principales actividades que generan polvo son el cizallado, la trituración y la compactación en bloques», continuó Karger. «Nuestro objetivo es asegurarnos de que las partículas en suspensión no salgan del predio».
El equipo de neblina atomizada genera millones de gotas de un tamaño calculado específicamente para maximizar la supresión de polvo y luego las lanza a grandes distancias en un penacho de aire diseñado, creado por un potente ventilador entubado. El DB-60, suministrado con una torre de montaje de 6 m (20 ft), se instaló sobre un pedestal de hormigón de 3 m (10 ft) para aumentar aún más su alcance y su capacidad de orientación.
«En el pasado usamos mangueras y aspersores, y en algunos momentos tuvimos nuestros propios camiones cisterna en el lugar», comentó el superintendente de PADNOS, Tim Driesenga. «Pero el rendimiento de la supresión no fue el que esperábamos. También probamos equipos de supresión de polvo de otros proveedores», dijo. «Pero cuando comparamos los resultados de las máquinas que teníamos con los del DustBoss, el DB-60 fue mucho más eficaz, claramente un diseño de mayor calidad. Abate el polvo y lo mantiene abajo mucho mejor».
Desde la llegada del equipo, el personal de PADNOS quedó satisfecho con los resultados del DustBoss. «El rendimiento de este diseño es mejor que el de cualquier método que hubiéramos probado antes, y eliminar la pulverización manual nos significó un ahorro inmediato de mano de obra», dijo Driesenga.
Controles remotos
El equipo se suministró originalmente con cuatro controles remotos opcionales, que permitían a los operadores de los cargadores encender o apagar el equipo y la oscilación en cualquier momento. Sin embargo, el rango de oscilación solo se podía programar en el tablero. Aunque el sistema funcionaba bien, los operadores vieron la oportunidad de sacarle aún más provecho. Driesenga explicó que la carga y la descarga podían hacerse en casi cualquier punto de un área de aproximadamente 1,2 ha (3 acres), y que la oscilación de 359° era clave para llegar a esas actividades. Pero la velocidad de oscilación, relativamente lenta, impedía girar rápido el tubo para apuntar a un camión que llegaba. Los operadores tenían que esperar a que la máquina oscilara hasta el punto necesario.
Los ingenieros de DCT concluyeron que podían lograr la velocidad de reposicionamiento deseada reemplazando el motor de oscilación de velocidad fija por uno que giraba aproximadamente 4 veces más rápido, conectado a un variador de frecuencia (VFD). Para no tener que enviar el equipo de vuelta a Illinois para las modificaciones, el personal de DCT hizo en el lugar el cambio del motorreductor, las modificaciones del tablero y la instalación del VFD.
«Con los controles remotos modificados tenemos mucha más versatilidad para orientar el DustBoss y llevarlo rápidamente al punto exacto que se necesite en cada momento», observó Driesenga. «Y el arco de oscilación se puede cambiar incluso con el oscilador en marcha».
Karger agregó: «Siento que estas son las herramientas que nos permiten evitar mejor que el polvo salga de nuestro predio. Para nosotros, es llevar el manejo del polvo al siguiente nivel. De hecho, ya tenemos planes para otro equipo».
CLIENTE
PADNOS
UBICACIÓN
Holland, Míchigan (Estados Unidos)
APLICACIÓN
Área de reciclaje de chatarra de 1,2 ha (3 acres) que clasifica y procesa una amplia variedad de materiales para su reaprovechamiento, con cizallado, trituración y compactación en bloques de papel, plásticos y metales.
DESAFÍO
Encontrar un método de supresión que mejorara el rendimiento de las mangueras, los aspersores, los camiones cisterna y los equipos de control de polvo existentes, para que el manejo del polvo fuera más fácil y eficaz, y mejorar a la vez las condiciones de trabajo y las mediciones de calidad del aire en el lugar.
SOLUCIÓN
DustBoss® DB-60
RESULTADOS
El monitoreo continuo del aire en el predio de PADNOS confirmó la eficacia de la máquina y ayuda a la empresa a cumplir plenamente la normativa de calidad del aire. «El rendimiento es mejor que el de cualquier método que hubiéramos probado antes, y eliminar la pulverización manual nos significó un ahorro inmediato de mano de obra», dijo un representante de la empresa.
PADNOS
maneja materiales reciclables para clientes industriales y comerciales en Estados Unidos. Desde California hasta el extremo noreste de Canadá, la empresa gestiona activamente la chatarra de sus clientes con precisión, eficiencia y control. La empresa se enorgullece de desarrollar procesos eficientes y ambientalmente responsables en todas las etapas de su negocio, con una cultura que fomenta la colaboración, la resolución creativa de problemas y la mejora continua.
Haga clic aquí para más información y opciones de nuestra línea de productos DustBoss.